In metaalbewerkingswinkels staat tijd gelijk aan geld. Elk moment dat een boor stilstaat, elke gereedschapswisseling die nodig is, dit alles erodeert stilletjes de winstmarges. De oplossing voor het behouden van de nauwkeurigheid terwijl de boorefficiëntie dramatisch wordt verbeterd en de productiekosten worden verlaagd, kan liggen in het selecteren van de juiste hardmetalen boor.
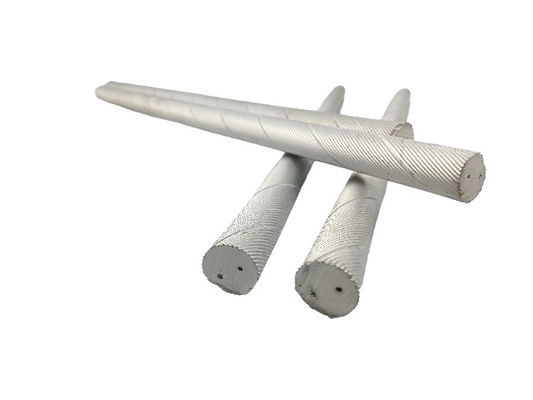
Hardmetalen boren, gemaakt van wolfraamcarbide materiaal, spelen een cruciale rol bij het snijden van verschillende materialen vanwege hun uitzonderlijke prestaties. Van koolstofstaal tot hittebestendige legeringen: hardmetalen bits leveren betrouwbare resultaten. Hun belangrijkste voordeel komt voort uit de extreme hardheid van het materiaal en het vermogen om die hardheid te behouden, zelfs in omgevingen met hoge temperaturen. Deze bits zijn doorgaans samengesteld uit wolfraamcarbide met kobalt als bindmiddel en kunnen voor specifieke toepassingen extra componenten bevatten, zoals titaniumcarbide.
Carbide versus snelstaalboren: prestatievergelijking
In de metaalbewerking zijn snelstaal- (HSS)- en hardmetalen boren de twee meest voorkomende opties. De keuze hiertussen hangt af van specifieke bewerkingsvereisten, inclusief verwerkingstijd en kostenoverwegingen.
Voordelen van hardmetalen boren
Hardmetalen bits blinken uit in slijtvastheid en snijtoepassingen op hoge snelheid:
-
Superieure slijtvastheid:Hardmetalen bits vertonen een aanzienlijk betere slijtvastheid dan HSS-bits. Hoewel HSS elementen als wolfraam, chroom en kobalt bevat om de duurzaamheid te verbeteren, presteert carbide in dit opzicht beter. Dit vertaalt zich in een langere standtijd van het gereedschap onder identieke omstandigheden, waardoor de frequentie van gereedschapswisselingen wordt verminderd en de productiekosten worden verlaagd.
-
Snijvermogen op hoge snelheid:Carbide behoudt zijn hardheid bij hoge temperaturen. Tijdens het snijden op hoge snelheid genereert wrijving warmte, maar hardmetalen bits behouden hun snijprestaties zonder zacht te worden of te vervormen. HSS-bits daarentegen hebben de neiging hun hardheid te verliezen bij verhitting, waardoor zowel de snijefficiëntie als de levensduur van het gereedschap in gevaar komen.
Nadelen van hardmetalen boren
Vergeleken met HSS hebben hardmetalen bits twee primaire beperkingen:
-
Lagere taaiheid:De relatief brosse aard van Carbide maakt het gevoeliger voor breuk bij buigen of trillingen. Een goede spaanbeheersing wordt essentieel om ophoping of verstrengeling te voorkomen die impactschade zou kunnen veroorzaken. Ditzelfde kenmerk draagt echter bij aan een betere boorprecisie, aangezien de beitel bestand is tegen buigen tijdens bedrijf.
-
Hogere kosten:Het productieproces maakt hardmetalen bits duurder dan hun HSS-tegenhangers, wat sommige bedrijven zorgen kan baren als het gaat om initiële investeringen. Niettemin resulteren de langere levensduur en de verbeterde efficiëntie in de loop van de tijd vaak in lagere totale bedrijfskosten.
Veel voorkomende soorten hardmetalen boren
De twee belangrijkste categorieën hardmetalen bits zijn volhardmetalen bits en wisselplaatbits.
-
Volhardmetalen bits:Deze hebben een constructie uit één stuk van schacht tot snijkant, ideaal voor gaten met een kleine diameter die een hoge precisie vereisen. Versleten snijkanten kunnen opnieuw worden geslepen om de scherpte te herstellen, de standtijd te verlengen en de kosten op de lange termijn te verlagen.
-
Wisselplaatbits:Deze bestaan uit een boorlichaam met vervangbare snij-inzetstukken en maken snelle wisselplaatwissels mogelijk in plaats van volledige bitvervanging. Dit ontwerp minimaliseert fouten als gevolg van gereedschapslijtage en blijkt bijzonder kosteneffectief voor gaten met een grote diameter. Sommige modellen maken gebruik van meerdere wisselplaten om de efficiëntie en nauwkeurigheid verder te verbeteren.
Selectiecriteria voor hardmetalen boren
Het kiezen van de juiste hardmetalen bit vereist het evalueren van meerdere factoren, waaronder gatdiameter, diepte, precisie-eisen en werkstukmateriaal.
Overwegingen met betrekking tot gatdiameter en diepte
Belangrijke punten bij het selecteren op basis van gatspecificaties:
-
Diameter:Werkelijke geboorde gaten zijn doorgaans iets groter dan de boordiameter vanwege de installatienauwkeurigheid, invoermethoden en operationele trillingen. Met deze factoren moet bij de selectie rekening worden gehouden om aan de ontwerpspecificaties te voldoen.
-
Diepte:Voor diepe gaten (groter dan tien keer de diameter) zijn langere bits nodig, die te lijden hebben onder verminderde stabiliteit en een verhoogd risico op breuk of afwijking. In dergelijke gevallen kunnen geleidegaten de positioneringsnauwkeurigheid verbeteren.
-
Precisie (tolerantie):Gaten die een strakke pasvorm vereisen, vereisen meestal afwerkingsprocessen zoals ruimen of kotteren na het boren. Selecteer iets ondermaatse bits om deze daaropvolgende bewerkingen mogelijk te maken.
Overwegingen bij werkstukmateriaal
Materiaaleigenschappen bepalen zowel de gereedschapsmateriaalkeuze als de koelvereisten:
-
Materiaalspecifieke gereedschapsselectie:Verschillende materialen vereisen specifieke gereedschapssamenstellingen. Fabrikanten adviseren doorgaans gereedschapskwaliteiten op basis van materiaalgroepen: P-kwaliteit voor koolstofstaal, N-kwaliteit voor aluminiumlegeringen bijvoorbeeld.
-
Gereedschap met koelvloeistof:Materialen zoals zacht staal of aluminium bieden vaak uitdagingen op het gebied van spaanafvoer. Bits met koelmiddelgaten maken vloeistofinjectie mogelijk tijdens het gebruik, waardoor spanen effectief worden verwijderd en verwerkingsinterferentie wordt geminimaliseerd.
Optimale bewerkingsomstandigheden voor hardmetalen bits
Voor een juiste instelling is aanpassing van de gereedschapslengte en spaanafvoer vereist:
-
Aanpassing van de gereedschapslengte:Naarmate de gereedschapsverlenging toeneemt met de gatdiepte, neemt ook de doorbuiging toe. Snijsnelheid en voeding moeten dienovereenkomstig worden aangepast.
-
Spaanevacuatie:Of de spanen zich nu in de vorm van lange strengen of fragmenten vormen, door ervoor te zorgen dat ze soepel worden verwijderd, wordt verstrengeling voorkomen die het bewerkingsproces zou kunnen verstoren.
Bewerkingsparameters Referentie
| Werkstukmateriaal |
Snijsnelheid (m/min) |
Voedingssnelheid (mm/omw) |
| Koolstofstaal (S50C) |
120 |
0,20 |
| Roestvrij staal (SUS430) |
80 |
0,15 |
| Titaniumlegering (Ti-6Al-4V) |
40 |
0,15 |
| Aluminiumlegering (A5052) |
200 |
0,10 |
Het selecteren van de juiste hardmetalen boren en het configureren van optimale bewerkingsomstandigheden op basis van materiaaleigenschappen en verwerkingsvereisten vormen de basis voor efficiënte boorbewerkingen die de kosten verlagen en tegelijkertijd de productiviteit verhogen.

 Uw bericht moet tussen de 20-3.000 tekens bevatten!