Inleiding
Carbide, ook bekend als wolfraamstaal, is een onmisbaar materiaal geworden in de moderne productie en speelt een cruciale rol in snijtoepassingen.slijtvastheidHet is echter niet zo eenvoudig om een machine te gebruiken voor het bewerken van verschillende metalen, niet-metalen en composietmaterialen.selectie van het juiste type op basis van specifieke werkstukmaterialen, verwerkingstechnieken en -omstandigheden van de apparatuur is van cruciaal belang voor het verbeteren van de bewerkingsdoeltreffendheid, het verlagen van de productiekosten en het waarborgen van de productkwaliteit.
Hoofdstuk 1: Materiële kenmerken en microstructuur van carbide
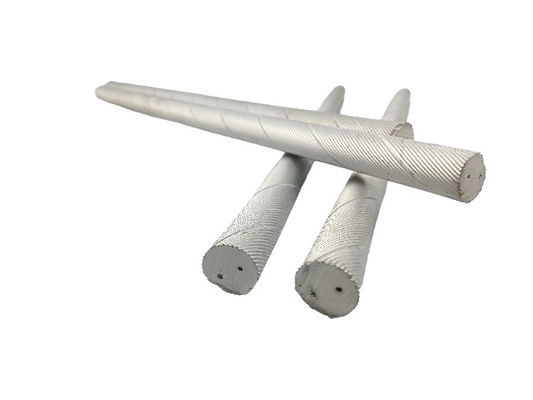
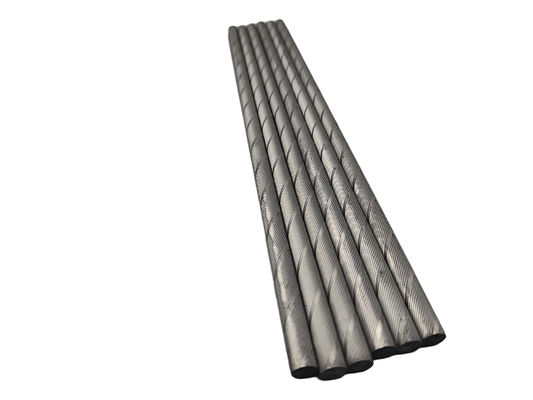
Carbide is geen enkel metaalmateriaal, maar een composiet dat is gevormd door poedermetallurgische sintering.bestaande uit vuurvaste metalen carbiden met een hoge hardheid (voornamelijk wolfraamcarbide WC) als de matrix en metalen bindmiddelen (voornamelijk kobalt Co) als de bindfaseDeze unieke microstructuur geeft het carbide zijn uitstekende macroscopische eigenschappen.
1.1 Microstructuur: synergetisch effect van harde fase en bindende fase
De microstructuur van carbide bestaat voornamelijk uit twee fasen:
-
De harde fase:Voornamelijk wolfraamcarbide (WC) deeltjes met een extreme hardheid (HV1600-2000), die als primaire bron dienen voor de hoge hardheid en slijtvastheid van het carbide.de grootte van de WC-deeltjes en de korrelgrootte van de WC-deeltjes hebben een aanzienlijke invloed op de prestaties van het carbide.
-
Bindingsfase:Vooral kobalt (Co), dat de WC-deeltjes met elkaar verbindt en het carbide een zekere taaiheid en sterkte geeft.en korrelgrootte van cruciaal belang zijn voor de eigenschappen van carbide.
1.2 Macroscopische eigenschappen: evenwicht tussen hardheid, sterkte, slijtvastheid en taaiheid
Tot de belangrijkste macroscopische eigenschappen behoren:
- Uitzonderlijke hardheid (HRA86-93)
- Hoge sterkte (buigsterkte 1000-4000MPa)
- Uitstekende slijtvastheid
- Goede hittebestendigheid en rode hardheid
- Relatief lage taaiheid (gevoelig voor breekbaarheid)
Hoofdstuk 2: Vervaardigingsproces van carbide
De productie omvat verschillende kritieke stappen:
2.1 Poederbereiding
De methoden omvatten carburizatie, reductie, kogelmolen en spuitdrogen om zuiverheid en uniformiteit te garanderen.
2.2 Mengen
Precieze afweging en grondig mengen van de onderdelen om een uniforme verdeling te garanderen.
2.3 Drukken
Het vormen van groene compacten door middel van methoden zoals strijkpressen, isostatisch pressen of spuitgieten.
2.4 Sinteren
Sintering bij hoge temperatuur (1300-1500 °C) onder beschermende atmosfeer om dicht carbide te maken.
2.5 Naverwerking
Het slijpen, polijsten en bekleden van de oppervlakte om de kwaliteit en dimensie nauwkeurigheid te verbeteren.
Hoofdstuk 3: Klassificatienormen
3.1 Naar chemische samenstelling
- WC-Co (voor gietijzer/niet-dermetalen)
- WC-TiC-Co (voor staal)
- WC-TiC-TaC-Co (voor moeilijk te bewerken materialen)
3.2 Naar graangrootte
- Ultrafijne korrels (< 0,8 μm)
- fijn korrel (0,8-1,5 μm)
- Middelkorrel (1,5-2,5 μm)
- Grove korrels (> 2,5 μm)
3.3 Per aanvraag
- Snijgereedschap
- Mijnwerktuigen
- Schimmels
- slijtagebestendige onderdelen
3.4 ISO-classificatie
- P-klasse (staal)
- M-klasse (roestvrij staal)
- Klasse K (gegooid ijzer)
- N-klasse (niet-ijzeren metalen)
- S-klasse (warmtebestendige legeringen)
- H-klasse (geharde materialen)
Hoofdstuk 4: Selectiestrategie
4.1 Materiaaloverwegingen van het werkstuk
Verschillende materialen vereisen specifieke gehalten en geometrieën van carbide.
4.2 Bewerkingsomstandigheden
Factoren zoals snij snelheid, voersnelheid, snijdiepte en koelmiddelgebruik beïnvloeden de keuze van het gereedschap.
4.3 Werktuiggeometrie
Een goede rakehoek, een goede afstandshoek en een geavanceerd ontwerp optimaliseren de prestaties.
4.4 Bekleding
TiN-, TiCN-, Al2O3- en DLC-coatings verbeteren de levensduur van gereedschappen voor specifieke toepassingen.
Hoofdstuk 5: Toepassingscasestudies
5.1 45 koolstofstaal
WC-TiC-Co gereedschappen met P-klasse kwaliteiten worden aanbevolen.
5304 roestvrij staal
WC-TiC-Co-gereedschappen met toegevoegde TaC met M-klasse-kwaliteiten worden de voorkeur gegeven.
5.3 HT200 Grijs gietijzer
WC-Co gereedschap met K-klasse kwaliteiten is het meest geschikt.
5.4 7075 Aluminiumlegering
Gepolijste WC-Co gereedschappen met N-klasse kwaliteiten geven de beste resultaten.
5.5 Ti6Al4V titaniumlegering
Speciale met legering gemodificeerde gereedschappen met kwaliteiten van klasse S zijn vereist.
Hoofdstuk 6: Onderhoud en verzorging
Een goede reiniging, opslag, slijpen en onderhoud van de bekleding verlengt de levensduur van het gereedschap.
Hoofdstuk 7: Toekomstige trends
De ontwikkelingen omvatten ultrafijne graanstructuren, toepassingen van nanotechnologie, samengestelde materialen, slimme gereedschappen en milieuvriendelijke productie.
Conclusies
Deze uitgebreide gids biedt ingenieurs en technici professionele selectiecriteria voor hardewerktuigen voor verschillende toepassingen.De juiste keuze van gereedschap verbetert de bewerkingsdoeltreffendheid aanzienlijk en verlaagt de kostenAls de technologie vooruitgang boekt, zullen carbide gereedschappen zich blijven ontwikkelen om aan de productievraag te voldoen.

 Uw bericht moet tussen de 20-3.000 tekens bevatten!